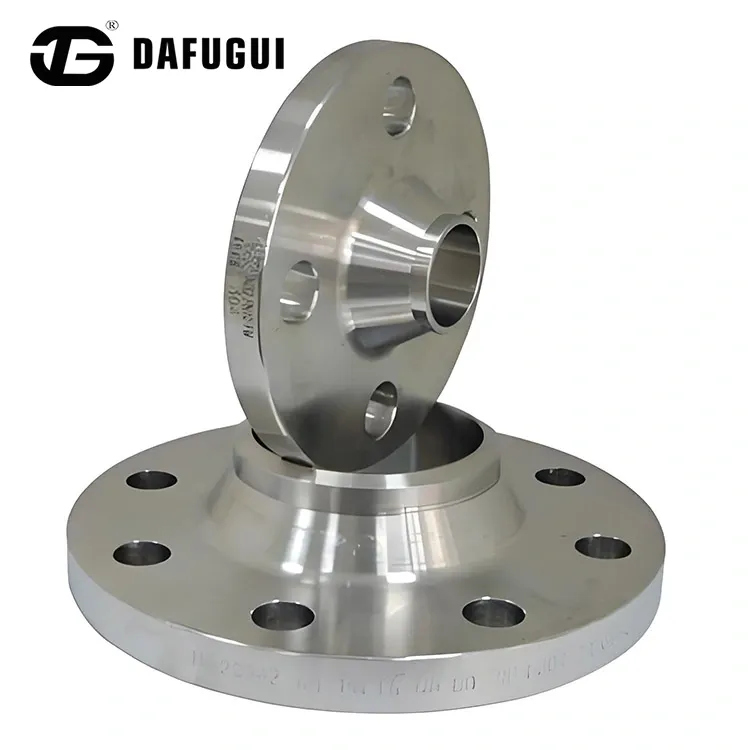
1. 플랜지 커버의 가열로 인한 눈과 눈의 부식을 방지하려면 용접 전류가 너무 커서는 안 되며 이는 탄소강 용접봉보다 약 20% 적습니다. 아크는 너무 길어서는 안 되며, 층간 냉각이 빨라야 합니다. 좁은 용접 패스를 사용하는 것이 좋습니다.
2. 용접봉을 사용할 때에는 건조한 상태를 유지해야 합니다. 티타늄 칼슘 유형은 150 ℃에서 1 시간 동안 건조해야하며 저 수소 유형은 200-250 ℃에서 1 시간 동안 건조해야합니다 (반복 건조는 허용되지 않습니다. 그렇지 않으면 코팅이 균열 및 벗겨 질 수 있음) 용접봉 코팅이 오일 및 기타 먼지에 달라 붙는 것을 방지하여 용접 이음새의 탄소 함량을 증가시키고 용접 조각의 품질에 영향을 미치지 않도록하십시오.
3. 용접할 때스테인레스 스틸 플랜지 피팅, 반복적인 가열로 인해 탄화물이 석출되어 내식성 및 기계적 성질이 저하됩니다.
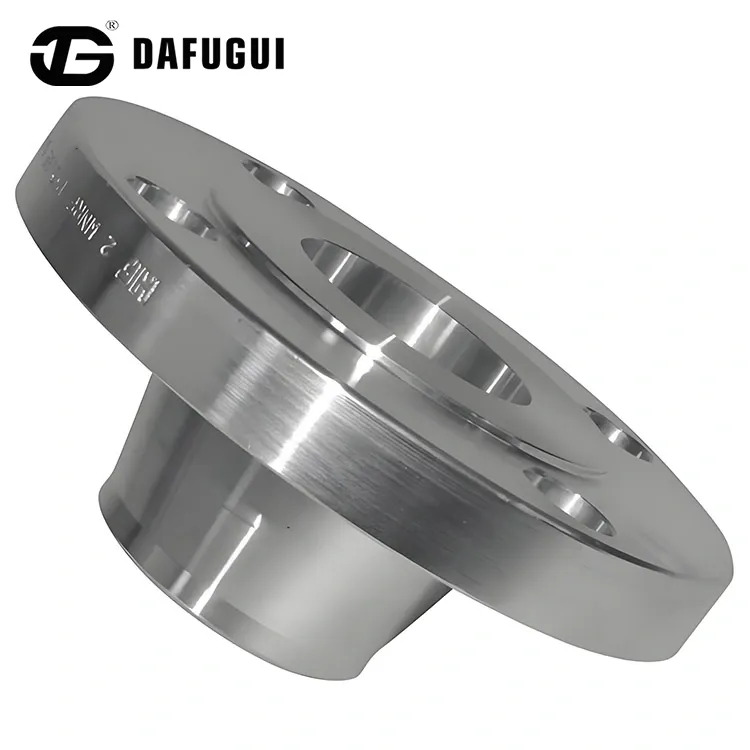
4. 용접 후 크롬 스테인레스 스틸 플랜지 피팅은 균열이 발생하기 쉬운 미국 표준 플랜지에 따라 경화성이 더 큽니다. 동일한 종류의 크롬 스테인리스강 용접봉(G202, G207)을 사용하여 용접하는 경우에는 용접 후 300℃ 이상의 예열과 700℃ 정도의 서냉처리를 반드시 실시해야 합니다. 용접물을 용접 후 열처리할 수 없는 경우 스테인리스강 플랜지 파이프 용접봉(A107, A207)을 사용해야 합니다.
5. 스테인레스 스틸 플랜지, 내식성 및 용접성을 향상시키기 위해 Ti, Nb, Mo 등의 안정 원소를 적절하게 첨가하여 크롬 스테인레스 스틸 플랜지보다 용접성이 우수합니다. 동종의 크롬 스테인리스 플랜지 용접봉(G302, G307)을 사용하는 경우에는 용접 후 200℃ 이상의 예열과 800℃ 정도의 템퍼링 처리를 실시해야 합니다. 용접물을 열처리할 수 없는 경우 스테인리스강 플랜지 파이프 용접봉(A107, A207)을 사용해야 합니다.